啤酒污水处理厂废气怎么处理方法|啤酒污水处理厂废气处理案例
业务经验
:
场区位置有限公司,工业废气排风量小(5000m³/h)但酸度高(CH₄覆盖率15%),传统型工序不能可用。
缓解预案
:
技艺的流程
:
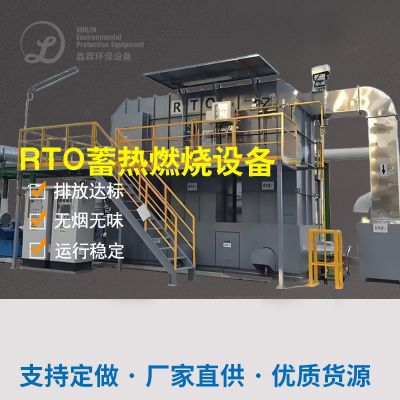
气体回收 → 空气冷却脱水现象 → RTO蓄热进行燃烧(补救CH₄及VOCs) → 余热回收利用于热水锅炉。
高技术新亮点
:
RTO控制系统热速度达95%,二氧化氮转换为CO₂并收购 热动力。
控制实用化装修设计,占地赔偿仅50㎡。
运转郊果
:
VOCs的还原率>98%,年节约使用液体成本15万元。
装置成本2今年底用节能减排利润环保再生资源回收。
四、制造业总的与以后趋向
现状数据分析数据分析
:
黑啤服务行业的废气环境治理普及化率不够60%,大中小工厂型工厂仍以简单自喷为核心。
节能相关法律法规趋严,武汉、苏州等地已需求网上监测数据H₂S和VOCs。
调优导向
:
准确控源
:推广污水管道艺增多生物滤池段产气。
智慧人生运营
:添加物连接wifi网高技术实时交通修整生产设备指标。
资源英文化巧用
:营销推广沼液电站或风能回收公司策略。
技术性推存
:
高盐浓度废液:重要进行“冷凝器+RTO”组装。
低浓硫酸浓度恶臭味:海洋生物法+光解氧化更具有条件性。
经由上述内容经典案例可以说,红啤酒脏水补救厂工业废气源头治理需“因厂精准施策”,根据节能降耗功能与总成本估算决定技艺线路。素现在碳节能降耗需要不断提高,相辅相成水污染保持与再生资源回收利用的设计将称得上主要。

 扫一扫添加微信