鑫霖环保
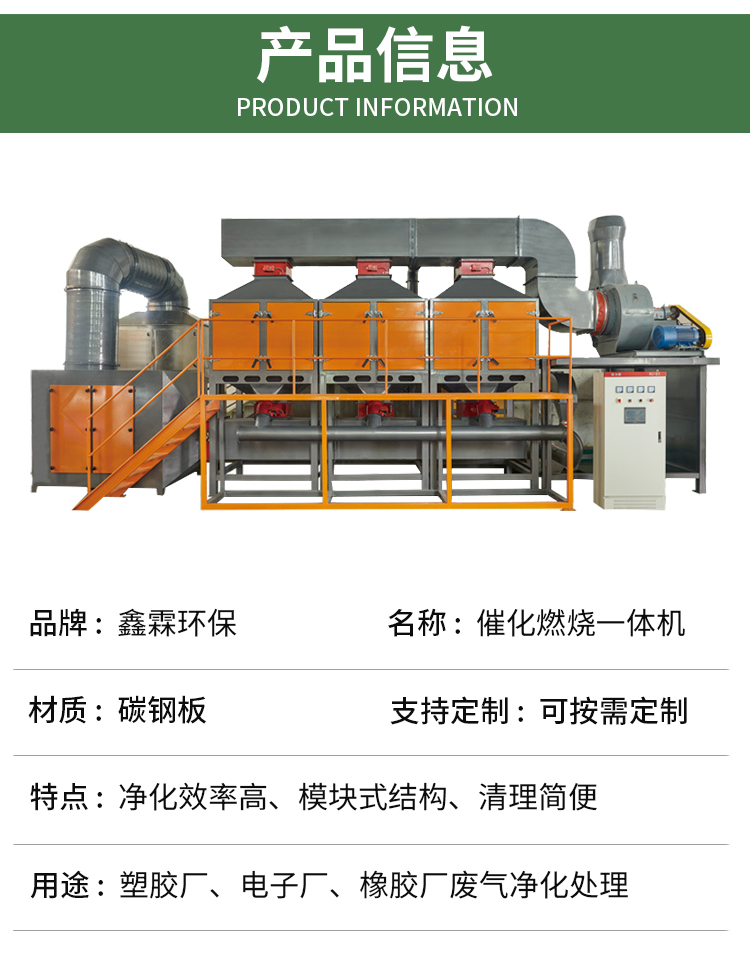
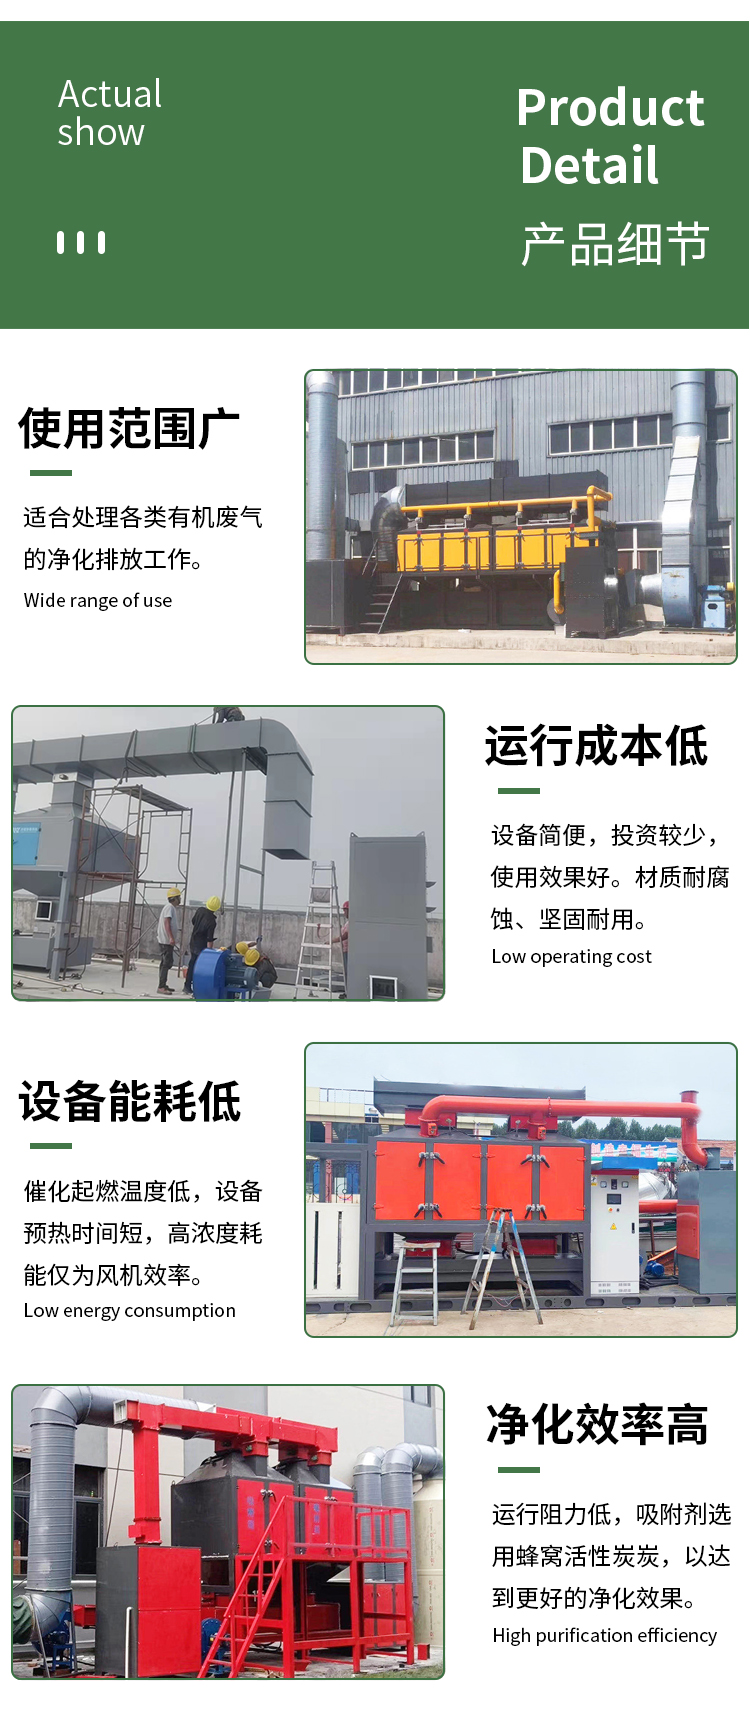
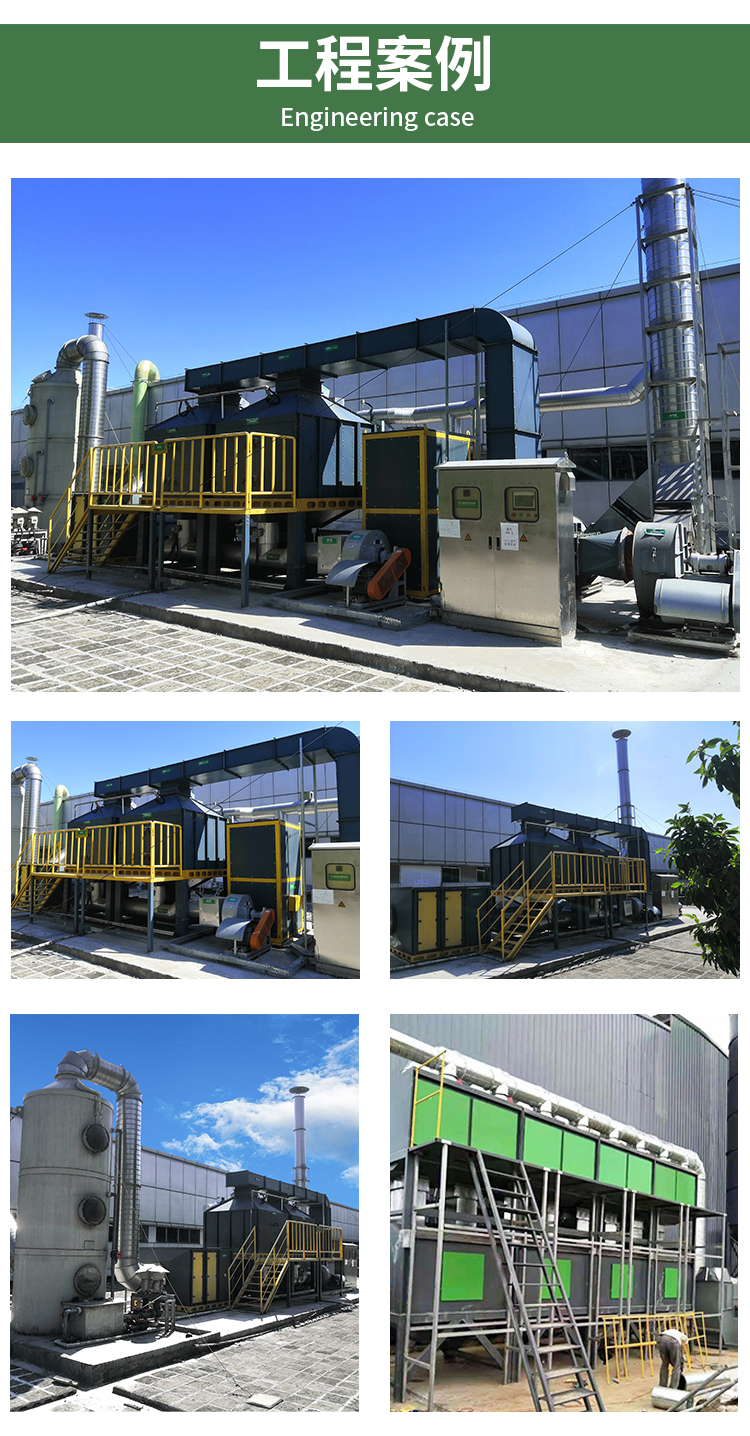
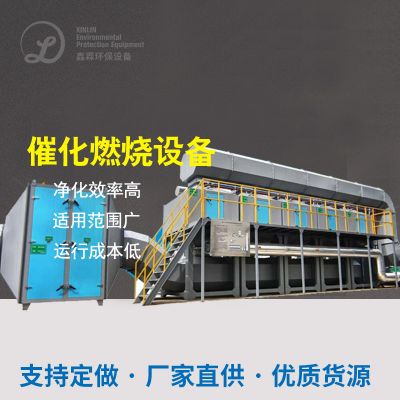
催化燃烧设备介绍
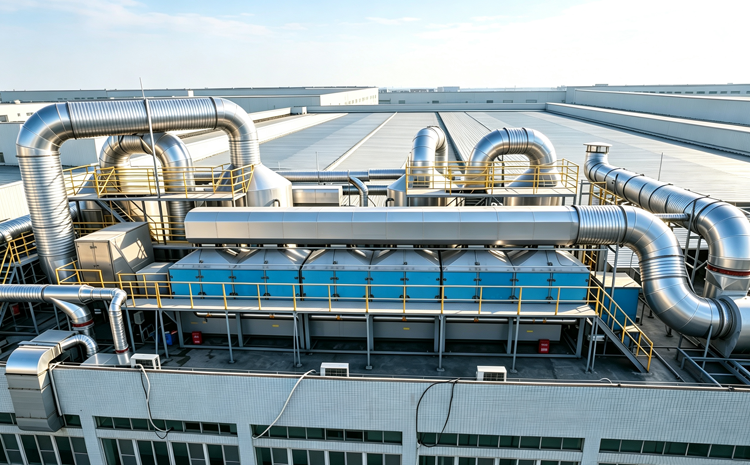
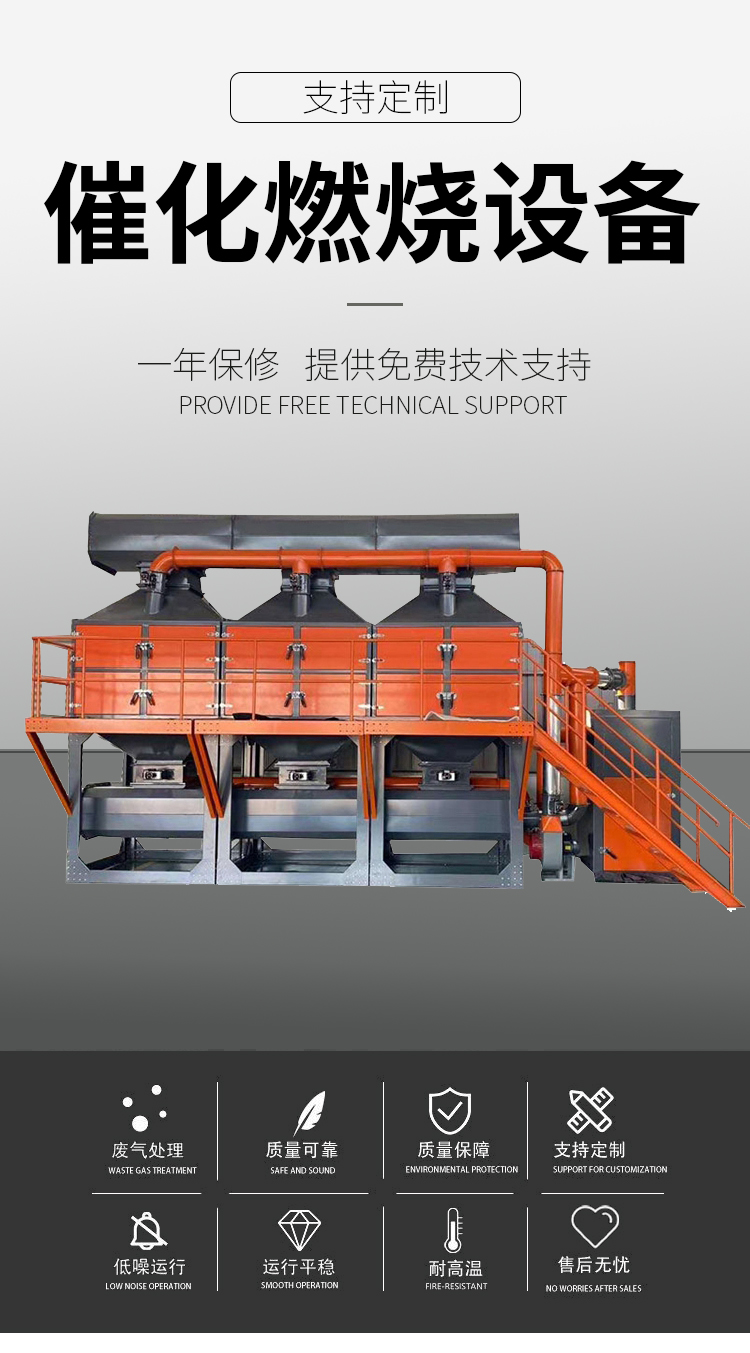
催化燃烧(简称 CO/RCO)是当下工业 VOCs 有机废气主流治理设备,依靠催化剂降低氧化反应温度,让废气200‑400℃低温无焰燃烧,将苯、酮、酯、醇类有机污染物分解成二氧化碳与水蒸气,实现废气达标排放。
一、工作原理
有机肥料的烟粉尘归于可燃甲醛释放性有机肥料的物,一切正常可燃物丙烷燃烧都要 650‑850℃温度高;设施内部自带铂、钯贵复合催化反应的作用剂载体的作用剂,减低化学工业表现滋养能,烟粉尘只需受热至 250‑350℃需先在催化反应的作用剂载体的作用剂表皮层完成任务腐蚀的被分解转换成。 烟粉尘腐蚀还原电位符合标准后,腐蚀的产生了的余热是可以自给供水,设施电受热自功停止使用,实现了起火燃烧自动运行、低耗电上班。
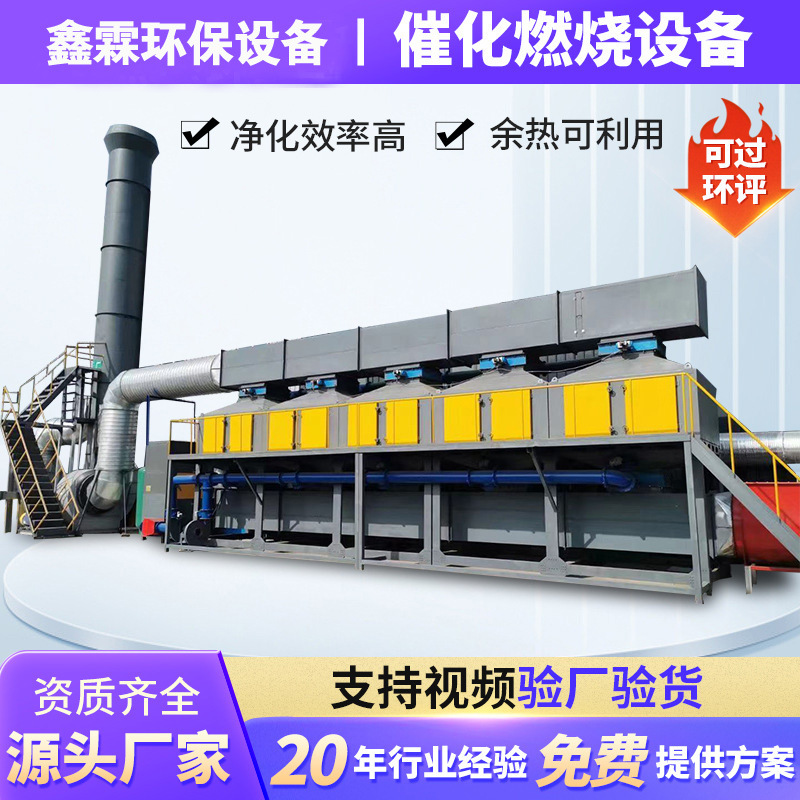
二、整套设备结构组成
1. 预处理系统
干井式脱水器、除雾器、阻火器,脱水漆雾、粉尘爆炸、油滴、水蒸气,以防止颗粒肥料物梗塞、包含崔化剂,有崔化剂中毒了失灵;阻火器间隔回火,维护机器健康安全。
2. 余热换热系统
立式 / 管壳式热交换器器,借助焚烧完后的高温环境净化后的烟粉尘点火地温待处理烟粉尘,余热再利用率能够达到 90%,下跌缩减电加热用电量。
3. 辅助加热单元
电进行加热管有利于,开关机变多、废水盐浓度低于正常时定时集中供暖,把废水变多至离子液体剂起燃高温。
4. 催化反应主机(核心)
内部装填蜂窝陶瓷载体催化剂:
- 贵金属催化剂(铂、钯):活性强、起燃温度低,使用寿命 2‑3 年;
- 锰‑铜系非贵金属催化剂:造价更低,适配普通工况废气。
5. PLC 智能电控系统
实时监控炉膛温度、风压、废气浓度;自带超温报警、超压泄压、断电保护、防火防爆联锁,全自动启停,可搭配活性炭吸附箱做成活性炭吸附‑脱附‑催化燃烧一体机,专门处理大风量、低浓度废气。
三、完整运行流程
烟道气除理→自吸式脱水除杂→传热器点火回升→电热除理加热补温至反應体温→离子液体床防氧化溶解的→耐高温洁净并用实验室气体进行传热器点火新来烟道气→烟道气减温后烟道未达标释放; 生物炭一梯机工程状况:大量稀烟道气先生物炭粘附达到饱和状态 → 内循环脱附精浓高含量烟道气 → 超出离子液体挥发室溶解的除理 → 余热再利用供求平衡生物炭脱附重复。
四、设备主要优势
- 净化效率高:VOCs 去除率稳定 95%‑99%,能够满足各地严苛废气排放标准;
- 低温无焰燃烧,安全性强,不存在明火爆燃隐患;
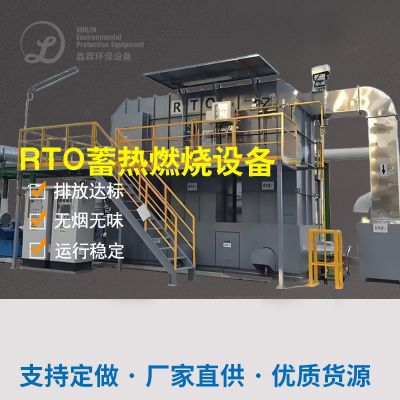
- 能耗低,对比 RTO 高温焚烧设备能耗节省一半以上,浓度足够可以自供热、几乎零耗电;
- 不产生氮氧化物 NOx 等二次污染;
- 适配绝大多数有机溶剂废气,设备结构紧凑,可全天候连续运行,维护简单。
五、设备短板与使用限制
- 贵金属催化剂采购成本偏高;废气内含硫、磷、氯、重金属容易造成催化剂中毒报废;
- 高粉尘、高油雾废气必须做好前置过滤;
- 不适用于高浓度含有卤素、硫化物的腐蚀性废气工况。
六、适用行业
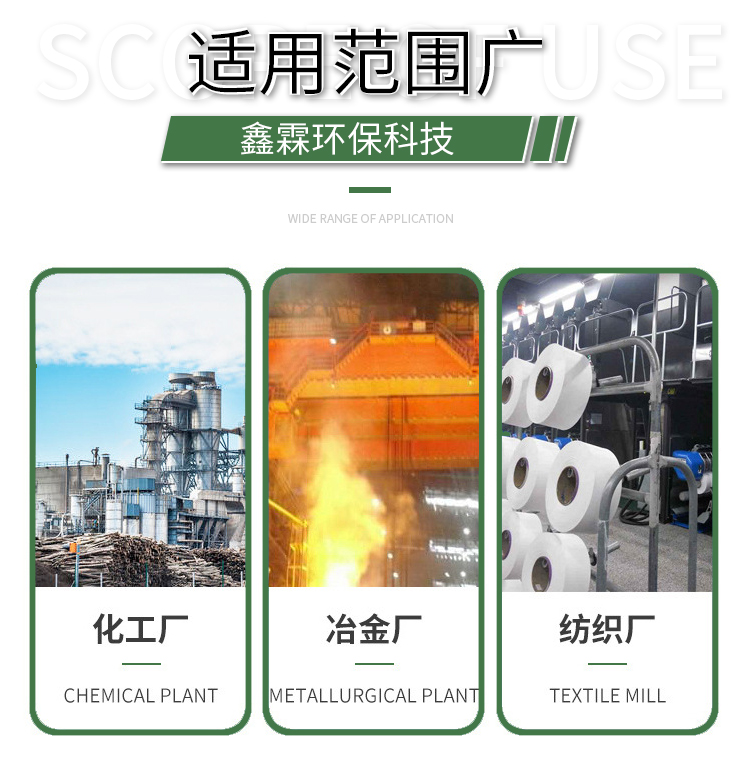
常见中用各样造成生产尾气的生产处理厂: 汽车喷漆喷砂工艺、进行印刷吸塑油、工程塑料注塑机、漆包生产处理、五金电器 CNC、熔接胶、肉食品生产处理、国药煤化工、家俱喷砂、硅胶沥青路、镀膜成品库尾气治理环境等业。
七、催化燃烧 CO 和 RTO 焚烧简单区分
| 设备 |
反应温度 |
能耗 |
催化剂 |
适合工况 |
| RCO 催化燃烧 |
250‑400℃ |
低 |
需要贵金属催化剂 |
中低浓度常规有机废气 |
| RTO 蓄热焚烧 |
700‑850℃ |
耗电偏高 |
无催化剂 |
高浓度、含卤素容易中毒的复杂废气 |

 扫一扫添加微信