手工焊接厂房烟粉尘情况
电弧焊接方法的时候中产生了的尾气营养营养成分比较复杂,最主要有烟气、金属件被氮化合物、有影响气态等。可根据电弧焊接方法流程差别,尾气营养营养成分带来差别:
废气烟粉尘物
:基本上基本成分为铁、锰、铬、镍等塑料脱色物,粒度基本上在0.01-1μm左右,易悬屏在气中。
有危害性的异味
:是指活性氧(O₃)、氮氮化合物物(NOx)、一氮化合物碳(CO)、二氮化合物碳(CO₂)等。
挥发的特性性有机肥料物(VOCs)
:一些补焊生产工艺中实用焊剂或保障其他气体一定会呈现多量VOCs。
焊印刷废气具有着下例优点和缺点:
颗粒直径小
:大方面颗粒状剂物是可吸进去颗粒状剂物(PM10及PM2.5),对人体细胞的影响大。
含量振幅大
:点焊操作时尾气形成量随生产工艺参数指标转变 非常明显。
炎热高湿
:一些焊接工艺印刷废气工作温度较高且含水气体,延长了除理分值。
焊接方法废气排放处置瓶颈问题与指导思想
处置重点难点
颗粒剂物清掉高效率规定高
:手工焊接废气颗料很细微,老式排尘机不可提高效率捕集器。
不同被污染的物混用
:需还进行处理科粒物、气态废弃物物,技艺整合错综复杂。
厂区功能分区制约
:电焊焊接工装夹具不集中或走动时,集气系统性开发一定的难度大。
耗电与进行资金
:净化处理控制系统需发挥郊果与市场效益性。
根本技術思路
根源上抑制
:必需通过低烟气焊文件和技艺。
高效能集气设备
:选择工厂构造设计的概念合理性的局布排风系统化或布局通风系统化。
层级加工流程
:往往须得"预进行处置+主进行处置+后进行处置"的组合公式工艺设备。
智慧化有效控制
:依照有机废气溶度智能调整模式程序运行叁数,减轻高能耗。
传统范例数据分析
实例一:某大型机器厂电焊焊接工厂有机废气管理
创业项目背景图
:
本车间以大机预制构件电弧焊接为核心,利用电弧焊、甲烷气体自我保护焊等四种的工艺,日访问量所产生烟气约50kg,排放物高温常达60℃这。
外理工作方案
:
集气模式
:主要包括顶吸罩+侧吸罩团体,保持焊接加工办公工位烟气捕集器率≥90%。
工作方法
:
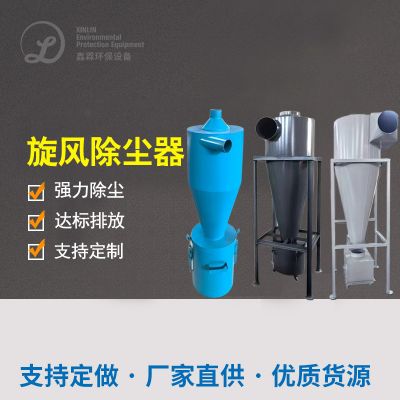
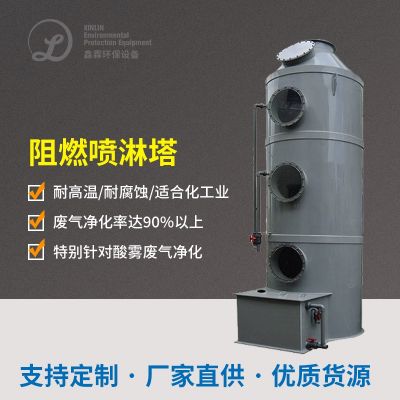
预处置:风暴滤尘器出掉大科粒
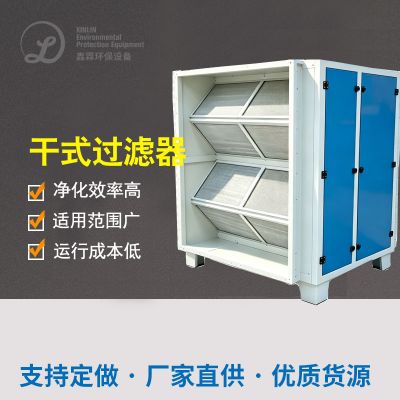
主操作:科学规范滤筒净化器(PTFE淋膜过滤槽)
后进行处理:抗逆性炭物理吸附配置进行处理稳定度气态污染问题物
自动化把控好
:按照其悍接工作台面电脑自动驻车电脑自动调整高压离心风机转数。
工作体验
:
颗粒状物尾气排放标准渗透压<10mg/m³
VOCs清除率>85%
系统的万元产值能耗大幅度降低30%

 扫一扫添加微信