案例一:山东某大型轮胎制造企业废气处理项目
项目背景
该公司常见生产制造全钢子午摩托车轮胎,年产值能 300 万条,包涵混炼、一挤、加硫等加工过程。2022 年因兰州省问题要《天然橡胶包装材料鑫霖环保危害物产生量要》(DB37/ 2803.2-2019)自动晋级,要 VOCs 产生量氧浓度≤50mg/m³,公司原先的单一化活性氧炭吸出设备已时未提供要,需实现烟气环境治理自动晋级改革。
废气成分及来源
- 混炼车间:粉尘(橡胶颗粒、炭黑)、非甲烷总烃(NMHC,来自生胶混炼时的挥发性有机物)、少量苯乙烯;
- 硫化车间:硫化氢(H₂S,硫化剂分解产物)、二氧化硫(SO₂)、多环芳烃(PAHs)、VOCs(如环己烷、甲苯);
- 挤出及成型工序:高温下释放的烯烃类、烷烃类有机废气,伴随少量油烟雾。
处理工艺流程
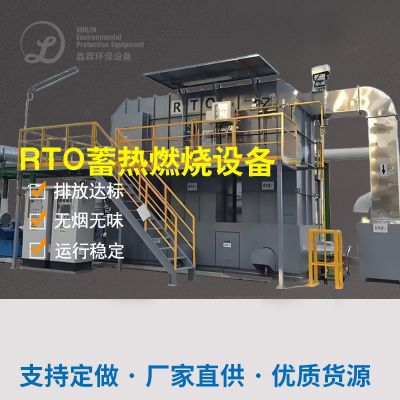
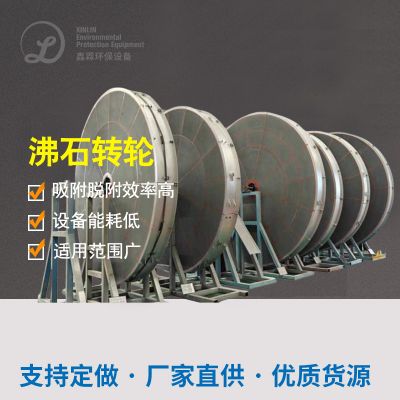
采用了 “层级预补救 + 沸石转轮吸咐精炼 + 蓄速热式热水器催化剂的作用引燃(RCO)” 搭档工艺设计:
- 预处理:
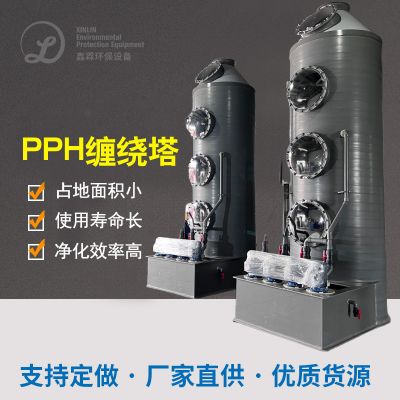
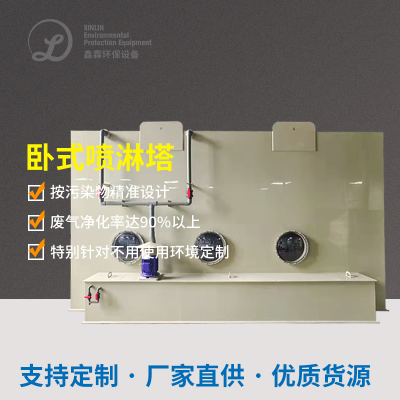
- 混炼车间废气先经脉冲布袋除尘器去除粉尘(效率≥99%),再通过洗涤塔(碱液喷淋)吸收水溶性污染物(如 H₂S、SO₂);
- 硫化及挤出废气直接进入洗涤塔,去除部分酸性气体和油雾。
- 吸附浓缩:
- 预处理后的废气合并进入沸石转轮,VOCs 被吸附富集(浓缩倍数 10-15 倍),洁净气体直接排放,浓缩后高浓度废气进入 RCO 装置。
- 催化燃烧:
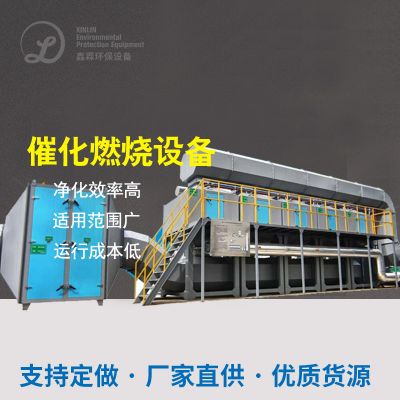
- 浓缩废气加热至 250-350℃,在催化剂作用下分解为 CO₂和 H₂O,燃烧产生的热量通过蓄热体回收,降低能耗。
最终效果
- 粉尘排放浓度:≤10mg/m³(标准要求≤15mg/m³);
- NMHC 排放浓度:≤15mg/m³(去除率 92%),H₂S≤0.1mg/m³(去除率 98%);
- 全年 VOCs 减排量:约 80 吨,完全满足山东省地方标准及环评批复要求。
案例二:广东某橡胶制品有限公司废气治理工程
项目背景
行业以生产销售塑胶封好圈、减震垫作为主料,范围中级,固有除理生活设施为 “UV 光解 + 催化活性氧炭纤维树脂气体吸附”,但因废气排放组成很复杂(含臭味有害物质),长期的使用后催化活性氧炭纤维树脂气体吸附学习效率降低,刺激性气味扰邻大问题优秀,2023 年再启动升级改造。
废气成分及来源
- 主要污染物:甲基硫醇、甲硫醚(硫化工序恶臭物质)、二甲苯、环己酮(来自溶剂型胶粘剂使用)、少量粉尘;
- 废气特点:气量小(5000m³/h)、浓度低(NMHC 约 200mg/m³),但恶臭感官强度高。
处理工艺流程
按照 “碱洗喷淋泵 + 海洋菌物滴滤塔 + 活力性炭光降解箱” 组合成制作工艺(重视低质量浓度、微溶于水或可海洋菌物光降解的被挥发性有机物):
- 碱洗喷淋:去除酸性气体(如 H₂S)和部分水溶性有机物,同时降温、除尘;
- 生物滴滤塔:填料层附着微生物菌群,通过生物降解去除甲基硫醇、甲硫醚等恶臭物质(停留时间≥30 秒);
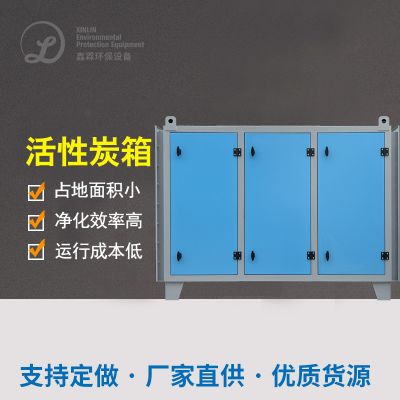
- 活性炭吸附:深度吸附残留 VOCs,确保达标排放。
最终效果
- 恶臭污染物:无量纲臭气浓度从 800(改造前)降至 20 以下(GB 14554-93 二级标准);
- NMHC 排放浓度:≤25mg/m³(去除率 87.5%),二甲苯≤5mg/m³;
- 周边居民投诉量下降 90%,实现 “除臭 + 达标” 双重目标。
案例三:河北某再生橡胶厂废气综合处理项目
项目背景
降解塑炼橡胶生产制造以废旧物品汽车轮胎为原石,经漏沙、脱硫脱硝、制作等生产工序,废水含大量的煤尘、塑炼氢、二塑炼碳(CS₂)及焦油含量类材料,多余简化水喷淋清洗装置未能考虑《降解信息回收并巧用行业领域水污染把握技艺规范标准》需要,2021 年开展提标升级改造。
废气成分及来源
- 破碎工序:橡胶粉尘(粒径≤10μm,易形成 PM10 污染);
- 脱硫及精炼工序:高温下释放 H₂S、CS₂、苯并 [a] 芘(PAHs,致癌物质)、沥青烟(焦油雾)。
处理工艺流程
用于 “风暴收尘 + 感应电除油雾 + 灵活性炭包粘附 + 等阴离子体净化处理” 组成工艺设备(而对高有害气体、含尼古丁的非常复杂烟粉尘):
- 旋风除尘:去除大颗粒粉尘(效率≥80%);
- 静电除油雾:通过高压电场捕获焦油雾和细小粉尘(去除率≥95%);
- 等离子体 + 活性炭:利用等离子体破碎大分子有机物(如 CS₂、PAHs),再经活性炭吸附残留污染物。
最终效果
- 粉尘排放浓度:≤12mg/m³(标准≤15mg/m³);
- H₂S 排放浓度:≤0.3mg/m³(去除率 95%),CS₂≤5mg/m³;
- 苯并 [a] 芘未检出(低于 0.3μg/m³ 的检测限值),焦油雾去除率达 98%,满足《大气污染物综合排放标准》(GB 16297-1996)。
技术总结与适用场景
- 大型轮胎厂:废气量大、成分复杂,优先采用 “预处理 + 吸附浓缩 + RCO/RTO” 工艺,确保高效去除 VOCs 和恶臭物质;
- 中小型制品厂:低浓度、恶臭突出时,可选用 “喷淋 + 生物处理 + 活性炭”,成本较低且针对性强;
- 再生橡胶厂:需重点处理粉尘、焦油和有毒有害成分(如 PAHs),预处理环节(除尘、除油)至关重要。
再生胶厂尾气防治需运用分娩步骤、感染物特征及的地方标淮,能够 “分质治理 + 整合流程” 实现目标考核标准废气和刺激性气味有效控制,同样兼具区域费用效益与稳定的性。

 扫一扫添加微信